2 УСЛОВИЯ ИССЛЕДОВАНИЙ
Исследования развертывания были реализованы на отливках из чугуна с шаровидным графитом ZsP50 с твердостью 220 - 260 НВ, в виде вала диаметром D = 50 мм и длиной 120 мм, что аналогично толщине стенки корпуса. Часть образцов была улучшена для достоверности результатов исследований. Наружная поверхность образцов была обточена до исследования до диаметра D = 40+ 0,1 мм. Для исследования использовали чистовую развертку NRTc 25H7 с лезвиями из твердого сплава H10S покрытого тонким слоем TiN. Шероховатость была измерена на устройстве Hommel Tester T8000. Пример полученных результатов представлен на рисунке 1. Измерение шероховатости было реализовано в 3 этапа до входа развертки и 3 этапа после вывода развертки. Полученная шероховатость является результатом среднего значение из указанных измерений с представлением рассеивания результатов. Исследования развертывания были реализованы на станке TUM - 35 D1 .
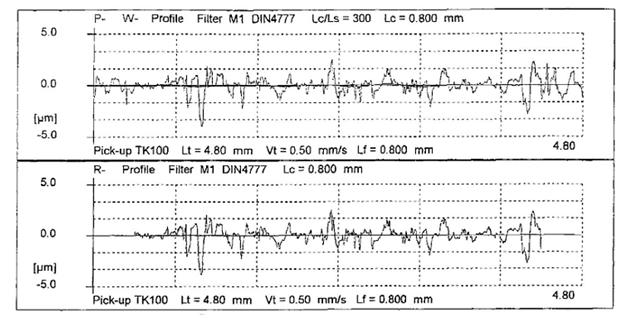
Параметры шероховатости
Ra=0,56мм
Rz=4,49мм
Rmax=5,90мм
R3z=2,34мм
Rz1=5,90мм
Rz2=3,63мм
Rz3=4,09мм
Rz4=3,72мм
Rz5=5,13мм
RSm=0,0645мм
Da=0,051
Ir=0,8мм
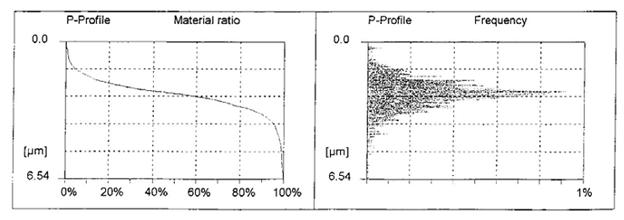
Рис. 1. Пример фотография шероховатости поверхности после развертывания
Исследования были осуществлены в два этапа. Первый этап исследований был проведен с использованием методов планирования экспериментов [8]. Полученные результаты от первого этапа позволили выбрать для дальнейших опытов диапазон скорости резания, подачи и глубины резания.
3 РЕЗУЛЬТАТЫ ИССЛЕДОВАНИЙ
На рис. 2 представлены результаты исследования влияния толщины срезаемого слоя чистовой развертки на шероховатость поверхности. В целях получения результатов в идентичных условиях развертки как для чистового так и для чернового развертывания обладали сходными размерами и одинаковой величиной срезаемого слоя. На рис. 2, была отмечена зона А, в которой была расположена толщина среза которая обычно используется при развертывании.
По полученным данным сделан вывод о том что при чистовом развертывании толщина срезаемого слоя больше 0,125 может привести к огранке отверстия.
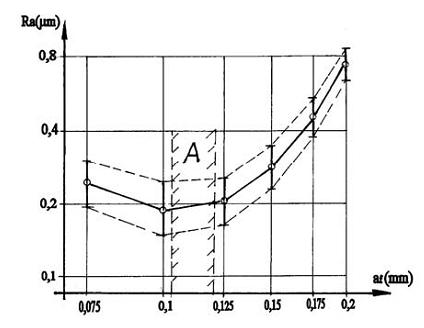
Рис. 2. Влияние изменения толщины снимаемого слоя на шероховатость поверхности отверстия после окончательного развертывания
Рис. 2 показывает, что в связи увеличением толщины срезаемого слоя, шероховатость поверхности возрастает. Объяснение этого явления связано с колебаниями системы СПИД, трением, а также с деформациями развертки в отверстии.
На рис. 3 представлено влияние подачи и скорость резки на шероховатость поверхности. С позиции шероховатости поверхности можно сделать вывод, что большие значения подачи и малые значения скорость не гарантируют получения требуемой шероховатости в диапазоне R=0,63мкм.
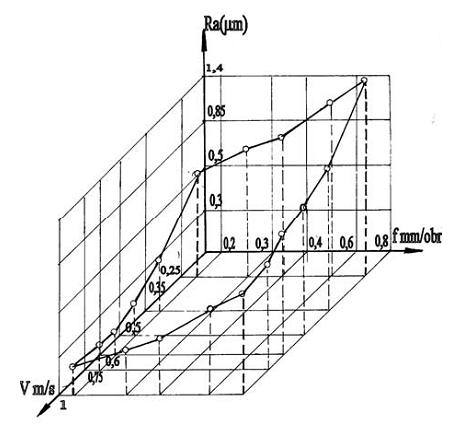
Рис. 3. Влияние скорости резания и подачи на шероховатость поверхности отверстия после развертывания с нормальной толщиной срезаемого слоя
F= 0,125 мм
На рис. 4 показано влияние времени обработки на изменение шероховатости поверхности отверстия, обработанного с "нормальной" толщиной срезаемого слоя. После 20 мин. работы развертки получены значения VB = 0,5 мм при F= 0,125 мм, F = 0,5 мм / об и V= 0,5 м / с. Дальнейшая работа развертки в данных условиях приводит к изменению шероховатости, прежде всего, на стороне входа.
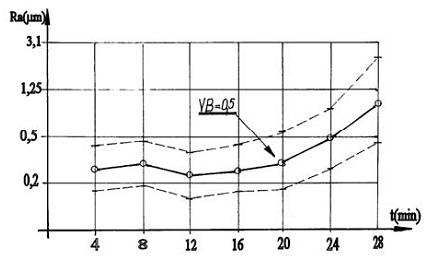
Рис. 4. Влияние времени развертывания на изменение шероховатости поверхности F= 0,125 мм, F = 0,5 мм / об, V= 0,5 м / с
На рис. 5 указано изменение поверхностного слоя упрочнения отверстие после чистового развертывания в соответствии с уравнением:
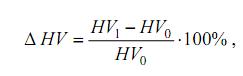
где: HV1- Твердость после чистового развертывания, HV0- Твердость до чистового развертывания. Рис. 5 показывает, что на глубине более 100 мм не существует изменений прочности поверхностного слоя.
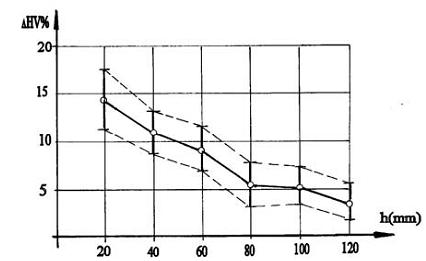
Рис. 5. Распределение упрочнения поверхностного слоя после окончания развертывания F= 0,125 мм, S = 0,5 мм / об, V= 0,5 м / с
4 Выводы
Представлены результаты исследования шероховатости поверхности после окончательного развертывания позволяющие осуществить выбор параметров развертывания с целью получения требуемой шероховатости поверхностного слоя [7]. Кроме того, проведенные исследования показывают влияния каждого из параметров резания на шероховатость поверхности. Из оценки влияния каждого параметра на шероховатость поверхности можно утверждать, что наибольшее влияние имеет подача, потом скорость резания. Отдельная проблема связана с глубиной резания. В соответствии с нормами, глубина резания получается автоматически как разница между диаметром черновой и чистовой разверток и обычно эта разница осуществляет 0,25 мм. Толщина слоя принимается 0,125 мм - по этой причине. В реальности эта толщина меньше, и колеблется от 0,105 мм до 0,120 мм. Во время постоянного распределения толщины срезаемого слоя улучшение шероховатости могут быть достигнуты .
Литература
MATUSZAK, K. WIECZOROWSKI, Wpływ rozwiercania zgrubnego otworów na powiększenie otworu po rozwiercaniu wykańczającym, ZN Mechanika, nr 46, Wyd. Politechniki Poznańskiej, Poznań 1999.
K. WIECZOROWSKI, A. MATUSZAK, Badanie prostoliniowości głębokich otworów wykonanych wiertłami lufowymi, ZN Mechanika, nr 43, Wyd. Pol. Pozn., Poznań 1997.
K. WIECZOROWSKI, A. MATUSZAK, Wpływ zużycia wiertła na dokładność wiercenia głębokich otworów, Arch. Bud. Masz. i Aut., Vol. 17 nr 2.
K. WIECZOROWSKI, A. MATUSZAK, Prognozowanie dokładności wykonania głębokich otworów. Mat. Symp. pt.: „Automatyzacja Produkcji 97”, Wyd. Pol. Wr., Wrocław 1997.
K. WIECZOROWSKI, A. MATUSZAK, Accuracy investigations of the reamed deep holes, Mat. Konf. INGMEC 98 “Classic technologies and machine tools”, Univ. of Craiova, Rumunia 1998
K. WIECZOROWSKI, A. MATUSZAK, A. A. RYŻKIN, Wybrane aspekty technologii wykonywania głębokich otworów w klasie IT10 - IT11, Mat. II Międz. Konf. pt.: „Projektowanie Procesów Technologicznych TPP 98”, Poznań 1998.
K. WIECZOROWSKI, H. ŻEBROWSKI, St. LEGUTKO, Niektóre aspekty kształtowania charakterystyki warstwy wierzchniej części maszyn, Mat. IV Międz. Konf. pt.: „Wpływ technologii na stan warstwy wierzchniej”, Wyd. IBEN, Gorzów Wlkp. 1999.
L. KUKIEŁKA, Podstawy badań inżynierskich, Wyd. Pol. Kosz., Koszalin 2000.