Источник: Кучеренко СВ. Моделирование процесса магнитно-абразивного полирования / СВ. Кучеренко, В.В. Гусев // Інженер. Студентський науково-технічний журнал. — Донецьк: ДонНТУ, 2010. №11. — С.65-67.
В статье представлены результаты экспериментальных исследований магнитно-абразивной обработки внутренних отверстий деталей из твердого сплава. Исследования позволили определить наличие рациональных значений зазора между инструментом и заготовкой, скоростей инструмента и заготовки при магнитно-абразивной обработке. Результаты нашли применение при финишной обработке волок.
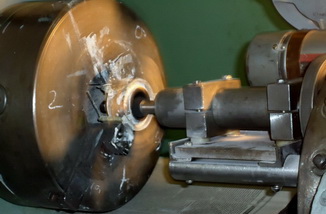
На кафедре металлорежущие станки и инструменты ДонНТУ разработано устройство для экспериментальных исследований МАО внутренних поверхностей на базе токарно-револьверного станка 1341, показанное на рис. 1. Обрабатываемый образец представляет собой втулку, изготовленную из твердого сплава ВК6 ГОСТ 3882-74, с внутренним отверстием диаметром 30 мм. Втулки предварительно обрабатывались с помощью алмазного шлифовального круга 1А1 20x10х10 АС4 250/200 - 4 - М2-01 и 1А1 10x10x6 АС4 100/80 — 4 — В2 — 01 ГОСТ 16167-90, что помогало обеспечить необходимую исходную шероховатость по параметру Ra 0.5 и 0,25мкм, а также требуемую геометрическую точность отверстия.
Рис. 1 — Устройство для экспериментальных исследований МАО внутренних поверхностей на базе токарно-револьверного станка 1341
Заготовка закрепляется в шпиндель станка. Четыре магнитных неодимовых кольца расположены по отношению друг к другу противоположной полярностью при
обеспечении суммарной магнитной индукцией 0,8 Тл. Между магнитами установлены стальные кольца, которые пропускают через себя магнитный поток, создаваемый двумя соседними магнитами. В качестве магнитно-абразивного порошка использовали железно-абразивный порошок с синтетическим алмазом в виде абразивных включений производства НТЦ ВИИЭлектрон г. Донецк. Размер фракции порошка 180/100, размер абразива 7/5, содержание абразива в зерне 40%. Магнитно-абразивный порошок удерживается на рабочей поверхности индуктора, создавая своеобразную магнитную щетку. Вращение оправки осуществляется от регулируемого двигателя постоянного тока с частотой от 1000 до 2500 об/мин, обеспечивая скорость резания микропорошком Vp. Кроме этого при МАП оправке сообщается постоянное возвратно-поступательное движение относительно заготовки, которая вращается с частотой п и обеспечивает скорость заготовки.
Необходимый рабочий зазор 5 между магнитами и обрабатываемой поверхностью настраивается путем кругового перемещения револьверной головки станка. Зазор между обрабатываемым изделием и оправкой с магнитами устанавливался с точностью 0,1мм.
Измерение шероховатости поверхностного слоя осуществляли с помощью профилометра модели 296 без снятия заготовки со станка. В каждой экспериментальной точке определяли среднее значение шероховатости по двенадцати измерениям (в шести радиальных сечениях производили по два измерения вдоль образующей) и среднеквадратическое отклонение S. Оценку однородности среднеарифметических значений оценивали с помощью критерия Крамера. Оценка существенности отличий между средними и дисперсиями по F-критерию определялась при уровне значимости 0,05. На основании проведенных исследований было спроектировано устройство и выбраны режимы МАО (исходное значение Ra = 0,27 мкм;£ = 1мм; Vp = 4 м/с; V3 = 0,3 м/с) волоки. Исходное значение Ra (Ra = 0.27 мкм; S = 0.04 мкм) уменьшилось более чем в 2,5 раза до значения (Ra = 0.1 мкм; S = 0.013 мкм) , которое меньше значений требований (Ra = 0,l2 мкм), предъявляемым к детали.
При внутреннем магнитно-абразивном полировании с зазорами и постоянными магнитами в течение времени 5 мин устанавливается шероховатость, значение которой определяется исходным значением микронеровностей и величиной магнитного поля. При магнитно-абразивном полировании существуют рациональные условия обработки, определяемые режимами резания (скоростью инструмента, частотой вращения заготовки) и величиной зазора 1...1,5 мм между магнитом и обрабатываемой заготовкой. В дальнейшем предполагается исследовать обрабатываемость технической керамики при МАО, влияние скорости резания на формирование параметрами.
1. Суслов А..Г. Качество поверхностного слоя деталей машин/ А..Г. Суслов. — М.: Машиностроение, 2000. — 320с.
2. Барон Ю. М. Магнитно-абразивная и магнитная обработка изделий и режущих инструментов/ Ю. М. Барон. — Л.: Машиностроение. Ленингр. 1986. - 176 с.
3. Скворчевский Н. Я. Эффективность магнитно-абразивной обработки/ Н. Я. Скворчевский, Э. Н. Федорович, П. И. Ящерицын. — Минск.: Наука і техника, 1991 .215 с.
4. Кучеренко СВ. Моделирование процесса магнитно-абразивного полирования / СВ. Кучеренко, В.В. Гусев // Інженер. Студентський науково-технічний журнал. — Донецьк: ДонНТУ, 2010. — №11. С.65-67.